
Figurine de démonstration
Figurine de démonstration
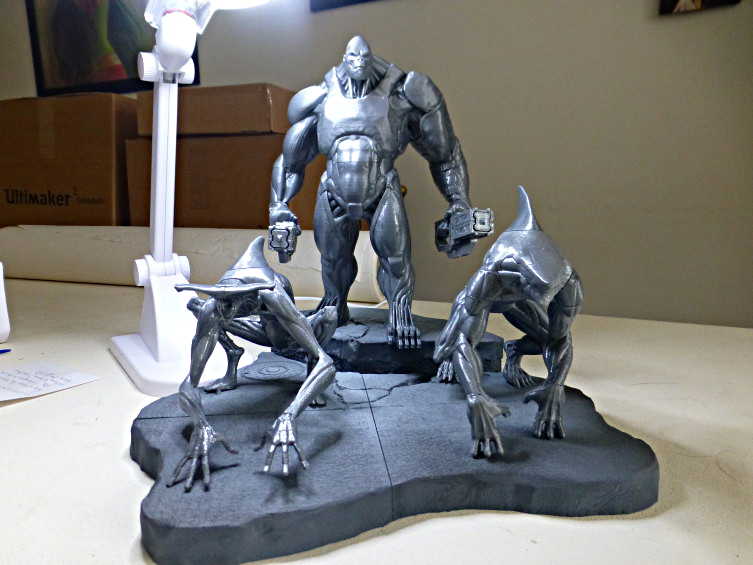
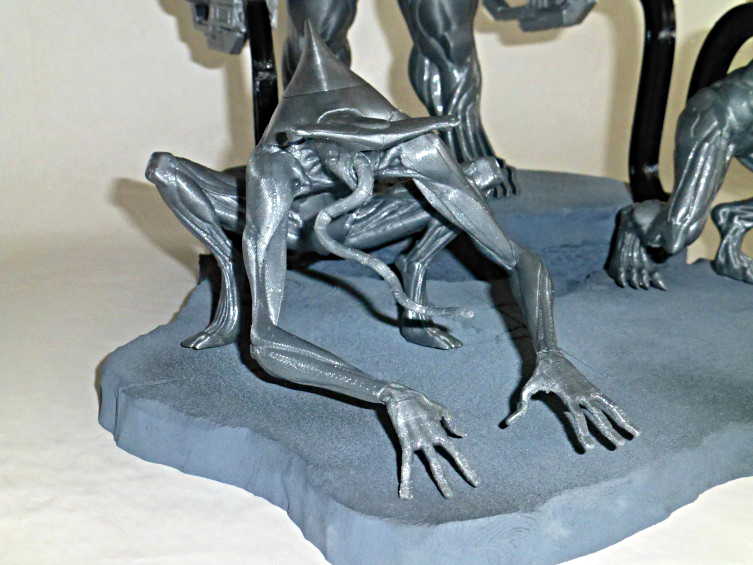
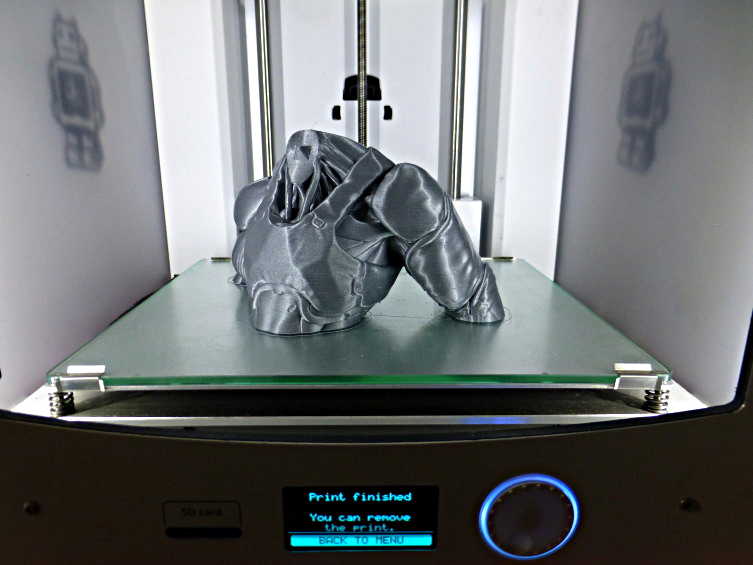
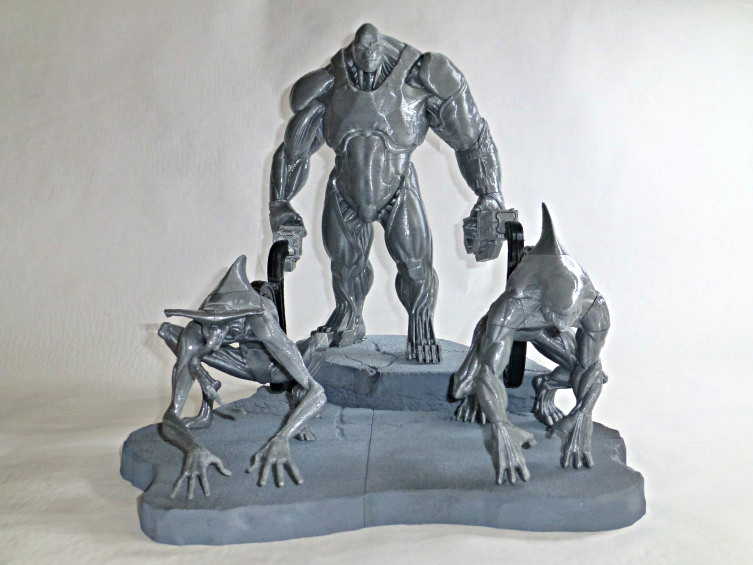
Impression 3D d’une figurine de démonstration.
Figurine de démonstration
Impression 3D FDM PLA gris sliver.
Source fichier: Ultimaker (figurine de démonstration non commercialisée).
Réalisation d’une figurine grand volume en impression FDM
Cette figurine fait partie de ces réalisations qui paraissent assez simples une fois terminées, mais pour lesquelles une bonne partie du travail se fait finalement avant même de lancer l’impression.
Il s’agissait ici de réaliser une figurine de démonstration de grand volume en technologie FDM. La taille de la pièce posait rapidement une première question : comment imprimer une figurine relativement imposante avec une machine dont le volume d’impression reste forcément limité ?
La solution la plus évidente aurait été de chercher à réduire la taille de la figurine. Mais ce n’était pas l’objectif. Il fallait conserver un volume important et surtout garder une bonne qualité générale, notamment sur les formes et les détails visibles de la figurine.
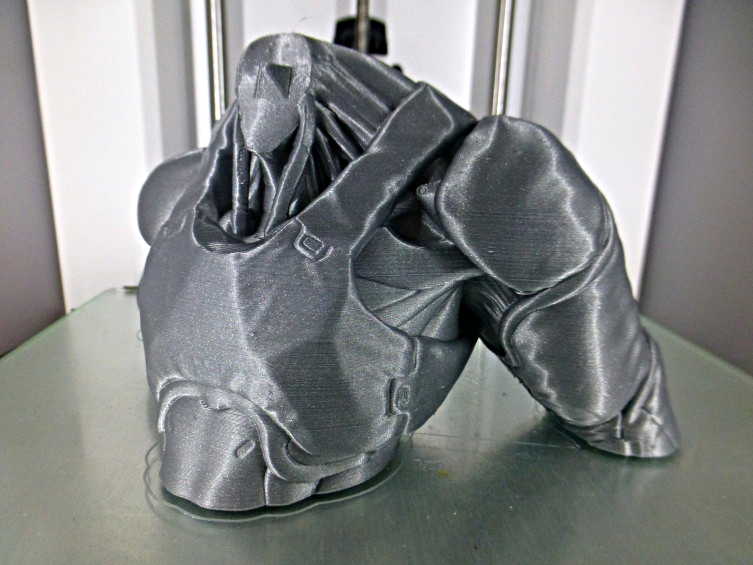
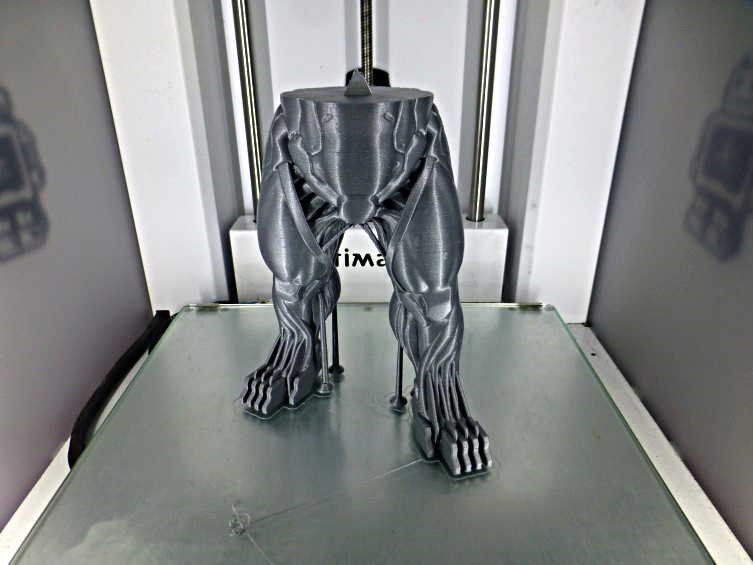
Nous avons donc choisi une autre approche : découper la figurine en plusieurs parties afin de pouvoir les imprimer séparément puis les assembler.
Ce choix peut sembler assez logique lorsque l’on regarde le résultat final, mais le découpage d’une figurine n’est pas quelque chose que l’on peut faire complètement au hasard. Il faut trouver des zones de séparation qui permettent à la fois de respecter la forme générale du modèle, de limiter les défauts visibles et de faciliter l’impression.
C’est justement cette préparation qui a constitué une partie intéressante du travail.
Avec une impression FDM de grand volume, les supports peuvent rapidement devenir très importants. Une figurine comporte souvent de nombreux surplombs, des parties inclinées, des détails fins ou des éléments qui ne peuvent pas être imprimés directement sans support. Plus la pièce est grande, plus la quantité de matière utilisée pour ces supports peut devenir importante.
Mais ce n’est pas seulement une question de consommation de filament.
Les supports demandent également du temps d’impression, occupent de la place sur le plateau et doivent ensuite être retirés. Ils peuvent aussi laisser des marques sur les surfaces de la figurine. Sur une pièce destinée à être présentée comme démonstration, ces marques peuvent être particulièrement visibles.
Nous avons donc préféré travailler sur la géométrie de la figurine elle-même plutôt que de demander à l’imprimante de résoudre tous les problèmes avec des supports.
Le modèle a été séparé en plusieurs éléments, chacun étant pensé pour être imprimé dans une orientation adaptée. Cette méthode permet de présenter à l’imprimante des surfaces plus faciles à construire couche après couche.
C’est un point que nous rencontrons régulièrement en impression 3D : la meilleure orientation n’est pas forcément celle qui paraît la plus naturelle lorsque l’on regarde l’objet terminé.
Une figurine debout peut par exemple être parfaite visuellement, mais beaucoup plus compliquée à imprimer dans cette position. En la séparant en plusieurs parties, il devient possible de retourner certains éléments, de modifier leur orientation et de réduire considérablement les zones nécessitant des supports.
Dans le cas présent, le découpage avait donc plusieurs objectifs : permettre à chaque partie de tenir correctement sur le plateau, réduire la quantité de supports, améliorer la qualité des surfaces visibles et rendre l’impression plus facile à maîtriser.
Chaque élément a ensuite été imprimé séparément en FDM.
Cette façon de faire présente aussi un autre avantage assez important : lorsqu’une pièce rencontre un problème pendant l’impression, il n’est pas nécessaire de recommencer toute la figurine. Il est possible de relancer uniquement la partie concernée.
Pour une figurine de grand volume, ce n’est pas un détail. Une impression importante peut représenter plusieurs heures de fabrication. Éviter de perdre l’ensemble du travail à cause d’un défaut sur une petite zone permet de travailler beaucoup plus sereinement.
Une fois les différentes impressions terminées, nous avons commencé l’assemblage.
C’est à ce moment que l’on découvre vraiment si le découpage choisi au départ était pertinent. Les différentes parties doivent retrouver leur position correctement et les jonctions doivent rester aussi discrètes que possible.
Nous avons donc contrôlé les ajustements entre les différents éléments avant de procéder à leur assemblage définitif. Les zones de raccordement peuvent ensuite être reprises si nécessaire afin de rendre la transition moins visible.
L’intérêt de cette méthode est que les lignes de séparation peuvent être placées dans des endroits où elles seront naturellement moins remarquées. Sur une figurine, certaines zones du modèle sont beaucoup plus faciles à reprendre que d’autres. Il vaut donc mieux réfléchir à ces raccords au moment de préparer le fichier plutôt que de découvrir leur emplacement une fois l’impression terminée.
Le travail de finition peut ensuite commencer. Comme souvent avec une impression FDM destinée à être présentée, l’objectif n’est pas uniquement d’obtenir une pièce sortie de machine. Les surfaces peuvent être poncées, les jonctions reprises et certains petits défauts corrigés avant la finition finale.
Sur une figurine de grande taille, cette étape peut représenter une quantité de travail assez importante. Mais le fait d’avoir limité les supports dès le départ facilite justement cette phase. Les surfaces visibles ont été moins sollicitées par les structures de support et demandent donc moins de reprise.
Cette réalisation est un bon exemple d’une idée qui revient souvent dans notre travail chez OBJET MAKER : en impression 3D, il vaut mieux parfois réfléchir davantage au départ pour avoir moins de travail ensuite.
Le découpage de la figurine n’était pas une contrainte que nous avons simplement subie à cause de la taille du modèle. Nous l’avons utilisé comme une véritable méthode de fabrication. En séparant intelligemment les différentes parties, nous avons pu conserver le volume souhaité tout en adaptant chaque élément aux possibilités de l’impression FDM.
Le résultat final donne l’impression d’une figurine réalisée en une seule pièce, alors qu’elle est en réalité constituée de plusieurs impressions assemblées. C’est justement ce qui rend la méthode intéressante : le découpage disparaît progressivement derrière le travail d’assemblage et de finition.
Pour nous, cette réalisation illustre bien la différence entre imprimer un fichier et réellement préparer une pièce pour l’impression 3D. Le fichier d’origine peut être très détaillé et parfaitement adapté visuellement, mais cela ne signifie pas qu’il est immédiatement optimisé pour une fabrication FDM.
Il faut tenir compte du volume disponible, de l’orientation, des supports, des surfaces visibles, du temps d’impression et, dans le cas d’une grande figurine, de la possibilité de séparer le modèle en plusieurs éléments.
Ici, le choix de travailler en plusieurs parties nous a permis de conserver une figurine de grand volume tout en limitant les supports et en améliorant la qualité générale de l’impression. C’est une méthode que nous pouvons également envisager pour d’autres pièces de grande taille lorsque la géométrie s’y prête.
Au final, cette figurine de démonstration n’est donc pas seulement un exemple de grande impression FDM. Elle montre surtout l’importance de la préparation du modèle et des choix faits avant la fabrication. En impression 3D, quelques heures passées à réfléchir au découpage et à l’orientation peuvent faire une réelle différence une fois la machine lancée.
C’est aussi ce que nous aimons dans ce type de projet : trouver une manière simple et réaliste de fabriquer une pièce qui, au premier regard, semble trop grande ou trop complexe pour être imprimée facilement. Ici, plutôt que de chercher à tout imprimer en une seule fois, nous avons simplement adapté la figurine à la machine. Plusieurs impressions, un assemblage, quelques reprises et, au final, une seule pièce qui retrouve son aspect d’origine.
Projets similaires:


Support compteur scooter
hobbies
Support compteur scooter
hobbies
Support compteur scooter
hobbies


pièces voiture ancienne.
hobbies
pièces voiture ancienne.
hobbies
pièces voiture ancienne.
hobbies


Impression 3D roquette
hobbies
Impression 3D roquette
hobbies
Impression 3D roquette
hobbies
Impression 3D modélisme
hobbies
Impression 3D modélisme
hobbies
Impression 3D modélisme
hobbies

Laisser un commentaire